


Một phương pháp hàn chùm tia kép được đề xuất, chủ yếu được sử dụng để cải thiện khả năng thích ứng của hàn laser để chính xác lắp ráp, tăng tính ổn định của quá trình hàn và cải thiện chất lượng của mối hàn . Nó đặc biệt phù hợp để hàn các tấm mỏng, hợp kim nhôm và các vật liệu khác .
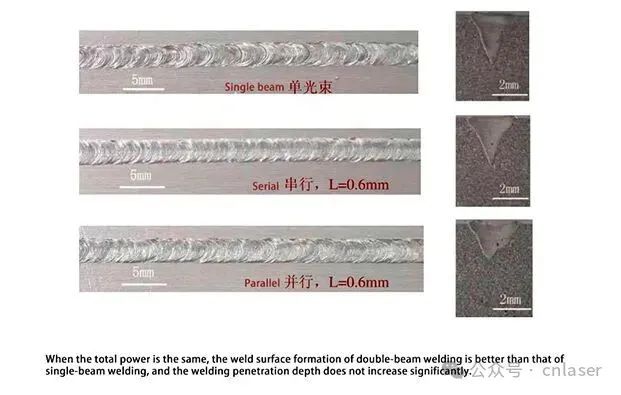
Phương pháp hàn chùm tia kép được đề xuất chủ yếu để cải thiện khả năng thích ứng của hàn laser thành độ chính xác của lắp ráp, tăng tính ổn định của quá trình hàn và cải thiện chất lượng của mối hàn . Nó đặc biệt phù hợp với các tấm mỏng có thể sử dụng Hàn, nhưng cũng sử dụng hai loại laser khác nhau để hàn kết hợp . laser CO2, nd: laser yag, laser bán dẫn công suất cao, v.v. Trường nhiệt độ hàn có thể được điều chỉnh thuận tiện và linh hoạt, do đó thay đổi sự tồn tại của các lỗ và dòng kim loại lỏng trong bể nóng chảy, cung cấp một phạm vi lựa chọn rộng hơn cho công nghệ hàn, không thể so sánh được bằng cách hàn có độ bền của laser. Hàn laser .

1. nguyên tắc hàn laser chùm tia kép
Hàn chùm kép đề cập đến việc sử dụng đồng thời hai chùm tia laser trong quá trình hàn .} sắp xếp chùm tia, khoảng cách chùm tia, góc hình thành bởi hai chùm tia, và tỷ lệ năng lượng của hai dầm. dầm . như trong hình, người ta là sắp xếp chúng theo chuỗi dọc theo hướng hàn . sự sắp xếp này có thể làm giảm tốc độ làm mát của bể nóng chảy khoảng cách .
Đối với hệ thống hàn laser chùm tia kép được sắp xếp theo chuỗi, có ba cơ chế hàn khác nhau theo khoảng cách giữa hai dầm .

1)Trong cơ chế hàn đầu tiên, khoảng cách giữa hai chùm là lớn, một chùm có mật độ năng lượng cao hơn và tập trung vào bề mặt của phôi, tạo ra các lỗ nhỏ trong quá trình hàn; Tia khác có mật độ năng lượng thấp hơn và chỉ được sử dụng làm nguồn nhiệt để xử lý nhiệt trước khi uốn hoặc sau uốn . Cơ chế hàn này cho phép tốc độ làm mát của bể hàn được kiểm soát trong một phạm vi nhất định, có lợi cho việc hàn
2)Trong cơ chế hàn thứ hai, khoảng cách giữa hai foci laser tương đối nhỏ ., hai chùm tia laser tạo ra hai lỗ nhỏ độc lập trong một nhóm nóng chảy, do đó thay đổi mô hình dòng chảy của kim loại nóng chảy .
3) Trong cơ chế hàn thứ ba, khoảng cách giữa hai chùm tia laser là rất nhỏ và hai chùm tia laser tạo ra cùng một lỗ khóa trong nhóm hàn . Các mối hàn đồng phục và đẹp .
Trong quá trình hàn, hai chùm tia laser cũng có thể được đặt ở một góc nhất định và cơ chế hàn của nó tương tự như cơ chế hàn chùm đôi song song . Kết quả kiểm tra cho thấy bằng cách kết hợp hai tia laser có thể tăng hơn ổn định, có thể cải thiện hiệu quả chất lượng hàn . Trong các ứng dụng thực tế, các kết hợp khác nhau của hai chùm tia laser có thể được điều chỉnh theo các điều kiện hàn khác nhau để đạt được các quá trình hàn khác nhau .}

2. Phương pháp thực hiện hàn laser chùm tia kép
Đầu ra chùm kép có thể đạt được bằng cách kết hợp hai chùm tia laser khác nhau hoặc sử dụng hệ thống phân tách chùm quang để chia chùm tia laser thành hai chùm tia để hàn . ống kính dưới dạng bộ chia chùm tia .

Ngoài ra, một phản xạ có thể được sử dụng làm bộ chia chùm tia và phản xạ cuối cùng trong đường dẫn quang được sử dụng làm bộ chia chùm tia . Phản xạ này còn được gọi là phản xạ sườn . Ridge, như được hiển thị trong hình . Một chùm song song được chiếu lên bộ tách chùm, được phản xạ bởi hai mặt phẳng ở các góc khác nhau thành hai chùm tia, được chiếu xạ đến các vị trí khác nhau trên các hình dạng biến đổi của nhau. có thể thu được các chùm có độ dài và sắp xếp tiêu cự khác nhau .
Khi hai loại chùm tia laser khác nhau được sử dụng để tạo thành một chùm kép, có nhiều kết hợp . một laser CO2 chất lượng cao với phân bố năng lượng Gaussian có thể được sử dụng cho công việc hàn chính, có thể được xử lý bằng cách xử lý nhiệt độ Mặt khác, được điều chỉnh độc lập . Đối với các dạng khớp khác nhau, trường nhiệt độ có thể điều chỉnh có thể thu được bằng cách điều chỉnh vị trí chồng chéo của laser và laser bán dẫn, có thể kết hợp với các vệt Hàn và dầm tập trung có thể được kết hợp với các chùm tia lệch để hàn .

3. Nguyên tắc hàn laser dầm kép
3.1 Hàn laser chùm tia kép của tấm mạ kẽm
Tấm thép mạ kẽ là vật liệu được sử dụng phổ biến nhất trong ngành công nghiệp ô tô . Điểm nóng chảy của thép là khoảng 1500 độ, trong khi điểm sôi của kẽm chỉ là 906 độ Các khớp, sự bay hơi của lớp mạ kẽm xảy ra không chỉ ở bề mặt trên và dưới, mà còn ở giao diện khớp .
Hàn laser chùm tia kép có thể giải quyết vấn đề chất lượng hàn gây ra bởi hơi kẽm . Một phương pháp là kiểm soát thời gian cư trú và tốc độ làm mát của bể nóng chảy bằng cách khớp với năng lượng của hai chùm tia laser, có lợi cho việc thoát hơi nước kẽm; Phương pháp khác là cho phép hơi kẽm thoát ra qua trước khi khoan hoặc rãnh . như trong hình bên dưới, laser CO2 được sử dụng để hàn và laser yag ở mặt trước của laser được giữ lại trong nhóm nóng chảy và hình thành các khiếm khuyết .

3.2 Hàn laser chùm tia kép của hợp kim nhôm
Do tính chất duy nhất của vật liệu hợp kim nhôm, hàn laser có những khó khăn sau: Hợp kim nhôm có tốc độ hấp thụ thấp đối với laser và độ phản xạ ban đầu của bề mặt chùm tia laser CO2 vượt quá 90%; Các mối hàn laser hợp kim nhôm dễ bị lỗ chân lông và vết nứt trong quá trình hàn; và có sự mất các yếu tố hợp kim trong quá trình hàn . khi sử dụng hàn laser chùm tia đơn, lỗ khóa rất khó hình thành và khó duy trì sự ổn định . tạo ra các lỗ chân lông và hàn các vết nứt . Vì quá trình hàn ổn định hơn và lượng spatter bị giảm, sự hình thành bề mặt hàn thu được bằng cách hàn chùm tia kép của hợp kim nhôm chùm tia laser .
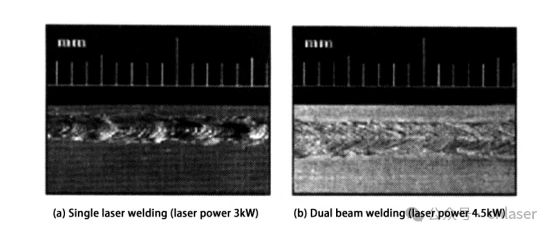
Các nghiên cứu đã chỉ ra rằng khi hàn hợp kim aluminum dày 2 mmm, khi khoảng cách giữa hai chùm là 0 . 6 ~ 1. Nhỏ, quá trình hàn tương tự như hàn chùm tia và không dễ ổn định; Khoảng cách quá lớn, nó sẽ ảnh hưởng đến sự thâm nhập hàn, như trong hình bên dưới . Ngoài ra, tỷ lệ năng lượng của hai chùm tia cũng có ảnh hưởng đáng kể đến chất lượng hàn . 1: 1, giúp cải thiện chất lượng mối hàn và tăng diện tích nóng chảy. Ngay cả ở tốc độ hàn cao hơn, có thể thu được mối hàn mịn và đẹp.

3.3 Hàn chùm tia có độ dày không đồng đều
Trong sản xuất công nghiệp, thường cần phải hàn hai hoặc nhiều tấm kim loại có độ dày và hình dạng khác nhau để tạo thành một tấm được ghép . đặc biệt là trong sản xuất ô tô, việc áp dụng các tấm ghép đang trở nên ngày càng trở nên rộng lớn hơn .
Bằng các tấm hàn của các thông số kỹ thuật khác nhau, lớp phủ bề mặt hoặc tính chất với nhau, sức mạnh có thể được cải thiện, mức tiêu thụ năng lượng có thể giảm và trọng lượng có thể giảm . trong hàn các tấm được ghép Lắp ráp . Đối với các tấm có độ dày không bằng nhau, hàn chùm tia kép có thể thích nghi với sự khác biệt trong khoảng cách tấm, khớp mông, độ dày tương đối và vật liệu, và có thể hàn các tấm với dung sai lớn và khoảng cách, do đó cải thiện tốc độ hàn và chất lượng hàn .
Các tham số quá trình chính của hàn chùm tia kép của các tấm có độ dày không bằng nhau có thể được chia thành các tham số hàn và tham số tấm, như trong hình . Các tham số hàn bao gồm công suất của hai chùm tia laser, đầu nối Các tham số bao gồm kích thước vật liệu, hiệu suất, cắt cạnh và khoảng cách tấm . Công suất của hai chùm tia laser có thể được điều chỉnh riêng biệt theo mục đích hàn khác nhau .}
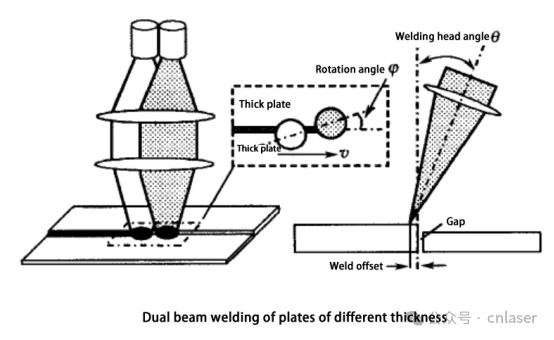
Thông thường, khi tiêu điểm trên bề mặt của tấm mỏng, quá trình hàn ổn định và hiệu quả ., góc đầu hàn thường được chọn ở khoảng 6 độ . Có thể sử dụng góc đầu hàn . Độ lệch hàn được định nghĩa là khoảng cách giữa tiêu điểm laser và cạnh của tấm dày . Bằng cách điều chỉnh độ lệch hàn, độ lõm hàn có thể được giảm
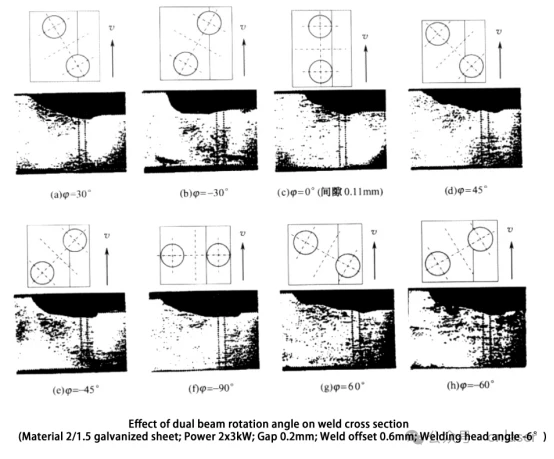
Các tấm hàn có các khoảng trống lớn, đường kính làm nóng chùm hiệu quả có thể được tăng lên bằng cách xoay góc chùm kép để đạt được khả năng lấp đầy khoảng cách tốt . Chiều rộng của đỉnh của hàn được xác định bởi các chùm tia có hiệu quả Phạm vi làm nóng và rộng hơn chiều rộng trên cùng của mối hàn .} Hai chùm tia laser đóng các vai trò khác nhau trong quá trình hàn, một chùm chủ yếu được sử dụng để xâm nhập vào khớp, và chùm tia khác được sử dụng để làm nóng ra hoạt động trên mối hàn), chùm trước chạm vào tấm dày, làm nóng vật liệu nóng chảy và các chùm tia laser tiếp theo tạo ra sự xâm nhập . chùm tia laser đầu tiên ở phía trước chỉ có thể làm mờ một phần thâm nhập vào khớp, do đó làm tăng tốc độ hàn .} trong hàn chùm tia kép với góc quay âm (chùm phía trước tác động lên mối hàn và chùm phía sau hoạt động trên tấm dày)
Tại thời điểm này, laser chùm tia phía trước cần xâm nhập vào tấm lạnh và tốc độ hàn thấp hơn so với góc quay chùm dương . cùng một lúc, do hiệu ứng làm nóng trước của laser, tia laser sẽ làm tan chảy Giảm . Trong so sánh, góc xoay chùm dương có thể tăng tốc độ hàn một cách thích hợp, trong khi góc quay chùm tiêu cực có thể đạt được hiệu ứng lấp đầy khoảng cách tốt hơn
3.4 Hàn laser chùm tia kép của các tấm dày
Với sự cải thiện mức năng lượng laser và chất lượng chùm tia, hàn laser tấm dày đã trở thành hiện thực . Tuy nhiên, do chi phí cao của laser công suất cao và nhu cầu chung về kim loại trong hàn, nó không phải là một số hạn chế trong sản xuất thực tế .} Tăng cường khả năng nóng chảy của dây phụ, ổn định lỗ khóa laser, cải thiện độ ổn định hàn và do đó cải thiện chất lượng hàn .


